ゲートバルブのステンレス鋼グレードの選択
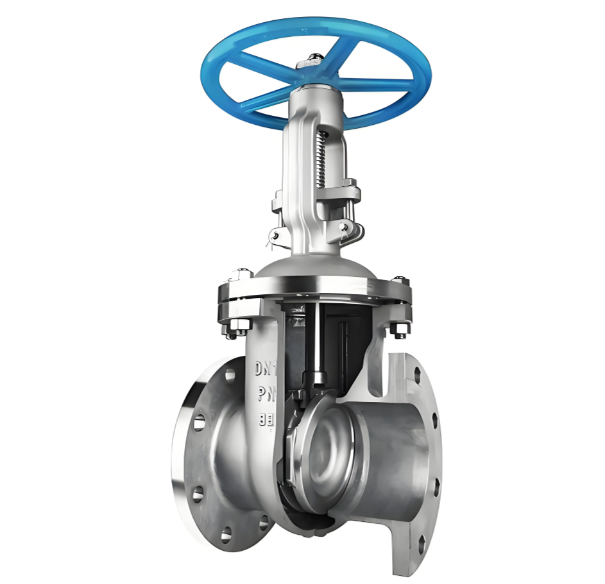
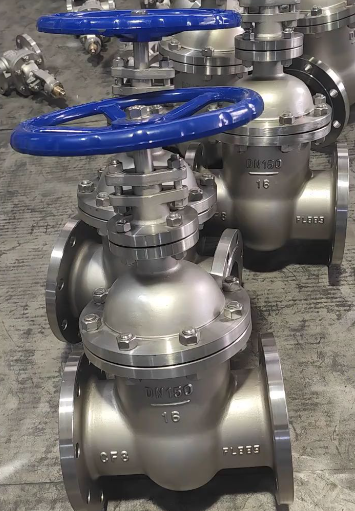
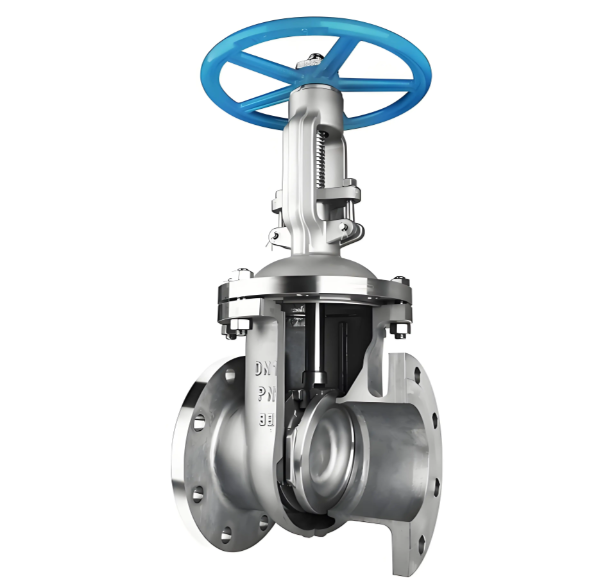
材料グレードの選択ステンレス製ゲートバルブ ステンレス鋼製ゲートバルブの材料グレードの選択は、媒体の特性と温度、圧力の使用条件によって決まります。広く使用されている 3 つの鋳造グレードを以下に示します。
CF8 (304 ステンレス鋼):希硝酸や有機酸などの軽度の腐食性媒体に適しています。最大 400°C の動作温度に耐えることができ、最もコスト効率の高いパフォーマンスを実現します。
CF8M (316 ステンレス鋼):希硫酸、リン酸、海水などの中程度の腐食性の用途向けに設計されています。最大動作温度は 450°C に達します。モリブデンの添加により、耐孔食性が大幅に向上します。
CF3M (超低炭素 316L ステンレス鋼):溶接アセンブリに推奨されます。炭素含有量は 0.03% 未満に保たれており、溶接熱影響部内の粒界腐食を効果的に防止します。
特殊な動作条件の場合は、代替グレードをご利用いただけます。
CF8C (347 ステンレス鋼):ニオブの添加により炭素が安定化し、高温粒界腐食に対する優れた耐性が得られます。
CN7M (合金 20):高温濃硫酸サービス用に特別に配合されています。
グレード選択手順:
プロセスメディアの種類と濃度を確認する
候補グレードの耐食性を確認するには、耐食性ハンドブックを参照してください。
動作温度と圧力パラメータを定義する
腐食と圧力温度の両方の要件を満たすグレードを最終決定
鋳造・機械加工の特徴ステンレス製ゲートバルブステンレス鋼製ゲート バルブの鋳造方法は、炭素鋼製ゲート バルブとは大きく異なります。
ステンレス鋼は炭素鋼に比べて溶湯の流動性が劣ります。金型を完全に充填するには、注入温度を 50 ~ 80°C 上げる必要があります。ただし、過度の温度は粒子構造の粗大化を引き起こし、機械的強度の低下を引き起こします。
ステンレス鋼は、炭素鋼よりも約 1.5 倍高い収縮を示します。したがって、深刻な引け巣を軽減するために、ゲート システム設計ではより大きなライザーが必須となります。鋳造中に表面に硬いスケールが形成されるため、シェイクアウトと研削にはより多くの労力がかかります。
機械加工では、ステンレス鋼は被削性が悪く、加工硬化傾向が強いため、工具の摩耗が促進されます。実際の対策としては、YG シリーズ超硬切削工具の採用、切削速度を炭素鋼の一般的な値の 60 ~ 70% に下げること、加工硬化した表面層での工具の滞留を避けるために送り速度を高めることが挙げられます。
シール面の硬化処理には特別な注意を払う必要があります。ステンレス鋼の母材とステライト硬化皮膜との間の熱膨張係数が一致しないと、溶接後に残留応力や部品の歪みが生じる可能性があります。ステンレス鋼ゲートバルブの表面処理と不動態化ステンレス鋼の固有の耐食性にもかかわらず、適切な表面仕上げと不動態化は信頼性の高い耐用年数のために依然として重要です。
内面処理:
内部流路はブラスト洗浄され、鋳物のスケールや残留砂が除去されます。次に、コンポーネントは混合硝フッ化水素酸不動態化溶液で処理されます。この処理により、表面の遊離鉄汚染が除去され、厚さ 2 ~ 5nm の均一で緻密な酸化クロム不動態皮膜が生成され、これが腐食保護を提供するコアバリアとなります。
不動態化の品質は、ブルースポットテストによって検証されます。テスト溶液 (フェリシアン化カリウムと硝酸) が表面に塗布されます。合格結果は、30 秒以内に青色の変色が見られないことを示します。青い斑点は残留遊離鉄汚染を示します。
外部表面処理:
通常、ステンレス製のゲートバルブは大気耐食性に優れているため、外部塗装は不要です。プロジェクトの仕様でマーキングの塗装が義務付けられている場合は、滑らかなステンレス鋼表面への塗料の接着不良を克服するために最初にエポキシプライマーを塗布し、その後トップコートを塗布する必要があります。
フランジのシール面には、輸送および保管中の一時的な保護のために防錆グリースが塗布されており、シール性能を損なう表面の錆びスポットを避けます。
関連ニュース
メッセージを残してください